Na spoľahlivú funkciu ultrazvukovej metódy je nevyhnutné poznať základné parametre ultrazvukových defektoskopov a sond a pravidelne kontrolovať nastavenie meracích zariadení.
Základným typom mierok, ktoré tvoria nevyhnutný doplnok ultrazvukového defektoskopu, sú tzv. ultrazvukové mierky K1 a K2. Stupňovitá mierka patrí medzi kalibračné bloky používané najmä pri nastavovaní časovej základne, overovaní rozlišovacej schopnosti, kontrole citlivosti a posudzovaní vlastností ultrazvukových sond.
Čo je stupňovitá mierka
Kalibrácia sondy s pozdĺžnou vlnou používanou na meranie hrúbky je relatívne jednoduchá a vykonáva sa pomocou stupňovitého kalibračného bloku.
Stupienková mierka umožňuje nastavenie časovej základne pri skúšaní hrúbky steny a je súčasťou procesu overovania citlivosti a rozlišovacej schopnosti uhlových a priamych sond.
Stupienková mierka na nastavenie časovej základne priamych sond na meranie hrúbky steny obsahuje zakrivené plochy pre nastavenie časovej základne priamych sond na meranie hrúbky steny.
Stupienková mierka obsahujúca zakrivené plochy pre nastavenie časovej základne priamych sond na meranie hrúbky steny.
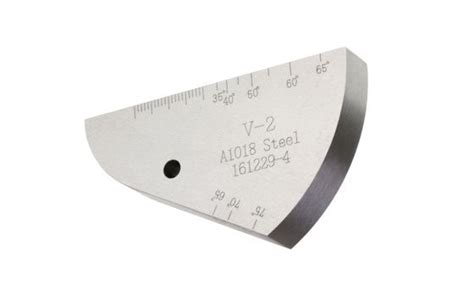
Materiál a výroba ultrazvukových mierok
Pre mierky používané v ultrazvukovej defektoskopii platí zásada, že majú byť vyhotovené z materiálu, ktorého akustické vlastnosti sa nelíšia od skúšaného materiálu.
Pretože oceľ je najčastejším konštrukčným materiálom v praxi, sa možno stretnúť takmer výlučne s mierkami vyhotovenými z feritickej ocele.
Materiál pre výrobu ultrazvukových mierok je preskúšaný pred jeho ďalším spracovaním. Ohrubované vzorky sú tepelne spracované a sú overené ich akustické vlastnosti.
Väčšia hrúbka mierky minimalizuje vplyv odrazov od bočných stien.
Väčšia hrúbka mierky znižuje odrazy od bočných stien a zlepšuje spoľahlivosť merania.
Umelé reflektory v mierkach
V závislosti od ich účelu majú mierky rôzny tvar, rôznu veľkosť a rôzne umelé defekty.
Umelé defekty v mierkach by mali byť napodobeninou reálnych defektov, avšak túto podmienku nie je možné dobre splniť.
Vo väčšine prípadov majú umelé defekty tvar bočných valcových vývrtov alebo vývrtov s plochým dnom, prípadne drážok pravouhlého prierezu.
Normy, špecifikácie alebo objednávky určujú, ktoré reflektory sú prípustné.
Rozmery a poloha umelých reflektorov vychádza zo známej hrúbky základného materiálu zvaru.
Rozmery odvodené z hrúbky zvaru.
Najpoužívanejšie typy mierok
Medzi najpoužívanejšie mierky patrí mierka IIW - u nás je známa jej modifikácia pod označením K1 a miniatúrna mierka ROMPAS pre uhlovú sondu, u nás známa ako K2.
Mierka IIW a K1
I.I.W. Kalibračná mierka.
Pre kalibráciu uhlových a priamych sond.
Overovanie uhla lomu, bodu výstupu, citlivosti a rozlišovacej schopnosti.
Mierka K2
Miniatúrna mierka ROMPAS pre uhlovú sondu je u nás známa ako K2.
Malá kalibračná mierka pre overenie vlastností uhlových sond, rozsahu časovej základne a zosilnenia na mieste.
Mierka DS
Mierka DS (Distance and Sensitivity Block) podľa predpisu AWS sa používa na overovanie linearity časovej základne, linearity zosilňovača a kontrolu atenuátora.
Mierka A6
Mierka A6 podľa BS 4331/3 je určená na kontrolu rozlišovacej schopnosti a dĺžky mŕtveho pásma.
„Beam Calibration Block“ slúži na overenie profilu zvukového zväzku a rozlišovacej schopnosti uhlových sond.
Je vhodná na overenie citlivosti uhlových a priamych sond.
Slúži na overenie rozlišovacej schopnosti uhlových sond v súlade s BS 4331 časť 3, 1974.
Ďalšie mierky
Stupienková mierka na nastavenie časovej základne priamych sond na meranie hrúbky steny.
Všeobecne ako LSW s 15 mm priemerom oceľových valčekov vložených do plastového obalu.
Metrická univerzálna mierka pre všeobecné overenie vlastností skúš.
Zakrivená mierka určená pre kalibráciu kotlových sond.
Kalibračný blok určený na nastavenie rýchlosti a citlivosti Phased Array ultrazvukových defektoskopov.
| Typ mierky alebo bloku | Účel použitia | Charakteristika |
|---|---|---|
| IIW, K1 | Kalibrácia uhlových a priamych sond | Overovanie uhla lomu, bodu výstupu, citlivosti a rozlišovacej schopnosti |
| K2 | Overenie vlastností uhlových sond | Miniatúrna mierka ROMPAS |
| DS | Overovanie linearity a kontrola atenuátora | Distance and Sensitivity Block podľa AWS |
| A6 | Kontrola rozlišovacej schopnosti a mŕtveho pásma | Mierka podľa BS 4331/3 |
| Stupienková mierka | Nastavenie časovej základne pri meraní hrúbky steny | Obsahuje stupne alebo zakrivené plochy |
| ISO 2400 typ 1 | Kalibrácia zvarov | Komplexný blok s reflektormi, oceľ |
| ISO 7963 typ 2 | Kalibrácia zvarov | Vrstvené bloky s reflektormi, oceľ |
Normy a štandardizované kalibračné bloky
Štandardizované kalibračné bloky majú rozmery a tvar definované v medzinárodných normách ISO 2400, ISO 7963, ASME V či ASTM E164.
Kalibrácia sondy s pozdĺžnou vlnou je relatívne jednoduchá a vykonáva sa pomocou stupňovitého kalibračného bloku.
Na kalibráciu pre skúšanie zvarov sa používajú komplexnejšie bloky ako ISO 2400 typ 1 a ISO 7963 typ 2.
Tieto bloky z ocele obsahujú vrtané otvory.
Typ kalibračného bloku závisí od konkrétnej aplikácie a geometrie skúšaného objektu.
Kalibrácia časovej základne
Stupienková mierka umožňuje nastavenie časovej základne pri skúšaní hrúbky steny.
Stupienková mierka na nastavenie časovej základne priamych sond na meranie hrúbky steny obsahuje zakrivené plochy pre nastavenie časovej základne priamych sond na meranie hrúbky steny.
Pri meraní hrúbky sa kalibrácia vykonáva pomocou známych stupňov alebo plôch kalibračného bloku.
Výsledkom je nastavenie časovej základne tak, aby zobrazovaný čas alebo dráha zodpovedali skutočnej hrúbke skúšaného materiálu.
Správne nastavenie časovej základne je dôležité pri určovaní polohy reflektora a pri meraní hrúbky steny.
Overovanie sond a zvukového zväzku
Každá sonda má špecifické vlastnosti podľa veľkosti piezoelektrického meniča a jeho frekvencie.
Slúži na overenie profilu zvukového zväzku a rozlišovacej schopnosti uhlových sond.
Je vhodná na overenie citlivosti uhlových a priamych sond.
Určenie signálovej krivky a charakteristík zvukového zväzku jednoduchej sondy (dlhší rozsah).
Overovanie citlivosti dvojitých sond.
Nastavenie úrovne zosilnenia pre skúšanie zvarových spojov.
Pri uhlových sondách sa overuje aj uhol lomu a bod výstupu.
Nastavenie citlivosti a DAC krivky
Distance Amplitude Correction (DAC) a nastavenie citlivosti patria medzi dôležité postupy pri kalibrácii pre skúšanie zvarov.
Pri nastavení DAC sa určí referenčná úroveň citlivosti ako funkcia vzdialenosti od sondy.
Z týchto údajov vznikne DAC krivka, ktorá definuje citlivosť v závislosti od vzdialenosti od reflektora.
Pred kalibráciou musí operátor zvoliť frekvenciu sondy.
Typicky sa používa vývrt s plochým dnom o priemere 3 mm a zmerajú sa amplitúdy odrazov v rôznych vzdialenostiach.
Z týchto údajov sa vytvorí DAC krivka, ktorá definuje referenčnú úroveň citlivosti ako funkciu vzdialenosti od sondy.
Nastavenie DAC charakteristík pre uhlové a priame sondy.
Reflektory pod úrovňou vyhodnotenia sa ignorujú.
Ak signál túto úroveň presiahne, skúsený operátor môže podľa zmien tvaru signálu pri rôznych pohyboch sondy identifikovať aj typ chyby - napr. trhlina, neprievar a pod.
Princíp vytvorenia DAC krivky
- Pred kalibráciou musí operátor zvoliť frekvenciu sondy.
- Typicky sa používa vývrt s plochým dnom o priemere 3 mm.
- Zmerajú sa amplitúdy odrazov v rôznych vzdialenostiach.
- Z týchto údajov sa vytvorí DAC krivka.
- DAC krivka definuje referenčnú úroveň citlivosti ako funkciu vzdialenosti od sondy.
Postup merania a určovania veľkosti reflektora
Najdôležitejšie faktory pre spoľahlivosť výsledkov sú odbornosť, skúsenosti a poctivosť operátora.
Presnosť manuálneho A-scan UT je zvyčajne ±2 mm, čo môže byť nedostatočné pri posudzovaní prevádzkovej spôsobilosti.
Z týchto údajov možno určiť veľkosť a polohu reflektora.
Operátor pohybuje sondou tam a späť kolmo na os reflektora, nájde maximálny signál, a ďalej skenuje, kým signál neklesne o 6 dB.
Z tejto vzdialenosti možno určiť dĺžku alebo výšku reflektora.
Pokles UT 6 dB.
Dĺžka defektu.
Veľkosť ~1.
Viacero prípadov ilustruje aj potrebu komplexných blokov pre skúšanie zvarov.
Kalibračné krivky, validácia a dokumentácia
Kalibračná krivka predstavuje graf, ktorý zobrazuje vzťah medzi známymi referenčnými hodnotami a nameranou odozvou.
Graficky býva lineárna v definovanom rozsahu a môže byť nelineárna v dôsledku saturácie detektora alebo matice.
Pri letectve a priemysle sú kalibračné krivky kľúčové pre kontrolu kvality a bezpečnosť.
Regulačné orgány ako ICAO a ISO vyžadujú validáciu kalibračných kriviek na linearitu, opakovateľnosť a sledovateľnosť.
Vždy je potrebné viesť záznamy a dokumentáciu o kalibráciách pre súlad s normami ISO/IEC 17025 a ISO 9001.
Praktické kroky tvorby a používania kalibračnej krivky
- Príprava kalibračných štandardov so sledovateľnou koncentráciou alebo hodnotou.
- Meranie odozvy prístroja pre každý štandard a zobrať opakovania na posúdenie opakovateľnosti.
- Zaznamenanie nameranej odozvy voči známej hodnote a prispôsobenie modelu, často lineárna regresia.
- Dokumentácia všetkých detailov vrátane prostredia, prístrojov, kalibračných údajov a regresie.
- Použitie krivky na určovanie neznámych hodnôt meraním ich odozvy s interpoláciou alebo extrapoláciou podľa validácie.
Regresné techniky a metódy
Lineárna regresia sa využíva najčastejšie; y = mx + b opisuje vzťah medzi osou x (známa hodnota) a osou y (meraná odozva).
Polynomiálna alebo exponenciálna regresia sa používa pri nelineárnych odozvách, vážená regresia pri nerovnom rozptyle meraní.
Dôležité sú kvalita prispôsobenia (R²) a analýza reziduí.
Kontrola chýb a riešenie problémov
Chyby pri príprave štandardov, drift alebo porucha prístroja, zmeny prostredia, nezhody matíc môžu skresliť výsledky.
Odľahlé hodnoty a body s vplyvom môžu poškodiť regresiu.
Odporúča sa kontrolovať reziduá a zabezpečiť čerstvé štandardy, zladenie matíc a kontrolné vzorky v každom meraní.
Pri ultrazvukovej defektoskopii je potrebné pravidelne kontrolovať nastavenie meracích zariadení a overovať vlastnosti sond pomocou vhodného kalibračného bloku.
Oblasti použitia kalibračných mierok
Kalibračné bloky a mierky sú nevyhnutné v oblastiach ako údržba v letectve, environmentálne monitorovanie, farmaceutická kontrola kvality a meranie síl.
Dokumentácia kalibračných aktivít a sledovateľnosť sú požadované normami ISO/IEC 17025, ISO 9001, ICAO Doc 8071, ICH Q2(R1) a GMP/GLP.
V letectve sú kalibračné bloky a kalibračné krivky kľúčové pre analýzu kvality paliva, kontrolu kontaminácie hydraulických kvapalín a kalibráciu avionických systémov a snímačov síl.
V ultrazvukovej defektoskopii sa používajú pri kontrole zvarov, meraní hrúbky steny, overovaní uhlových a priamych sond, nastavovaní citlivosti a kontrole časovej základne.
ULTRASONIC TESTING-DAC CALIBRATION
Rozlíšenie ultrazvukových mierok od koncových mierok
Koncové mierky, tiež označované ako Johanssonove mierky alebo základné mierky, sú presné oceľové, prípadne keramické doštičky alebo hranoly s presnosťou až 0,001 mm.
Koncové mierky sa používajú ako hmotný etalón dĺžky v systéme metrologickej nadväznosti meradiel a meracích prístrojov.
Ďalšia oblasť ich použitia je v presnom strojárstve.
Dajú sa rozdeliť do dvoch základných skupín: tzv. „krátke“ (0,3-100 mm) a tzv. „dlhé“ (125-1000 mm).
Mierky sa vyrábajú v štyroch stupňoch presnosti (K, 00, AA - kalibračné, 0, A - etalonové, 1, B - kontrolné, 2, C - dielenské).
Mierky sú dodávané jednotlivo alebo v sadách a ich skladaním k sebe je možné zostaviť rôzne rozmery.
Po priložení mierok k sebe dôjde vplyvom priľnavosti k ich spojeniu.
Na rozdiel od koncových mierok sú ultrazvukové mierky určené predovšetkým na nastavovanie a overovanie akustických parametrov ultrazvukového defektoskopu a sond.
tags: #stupnovita #mierka #ultrazvuk #mierka